Plata, latón y cobre en el banco:
del serrado al acabado final
Perveste es un proyecto de lectura sobre el trabajo del metal en joyería de taller. Aquí se explica qué distingue a la plata de ley del latón y del cobre, cómo se corta una plancha sin partir hojas de segueta, por qué el recocido devuelve docilidad a un metal endurecido y qué decide realmente el resultado de una soldadura.
Los textos están escritos para quien trabaja en un banco pequeño y prefiere entender el porqué de cada gesto antes de repetirlo. No hay atajos ni recetas cerradas: hay secuencias de trabajo, criterios de decisión y los errores que suelen aparecer en cada fase.
Temas tratados
- Metales y aleaciones del taller
- Serrado con segueta y limado
- Recocido, decapado y conformado
- Soldadura con soplete y fundentes
- Engaste de piedras
- Pulido y matizado de superficies
- Medida y proporción del anillo
- Seguridad y orden del banco
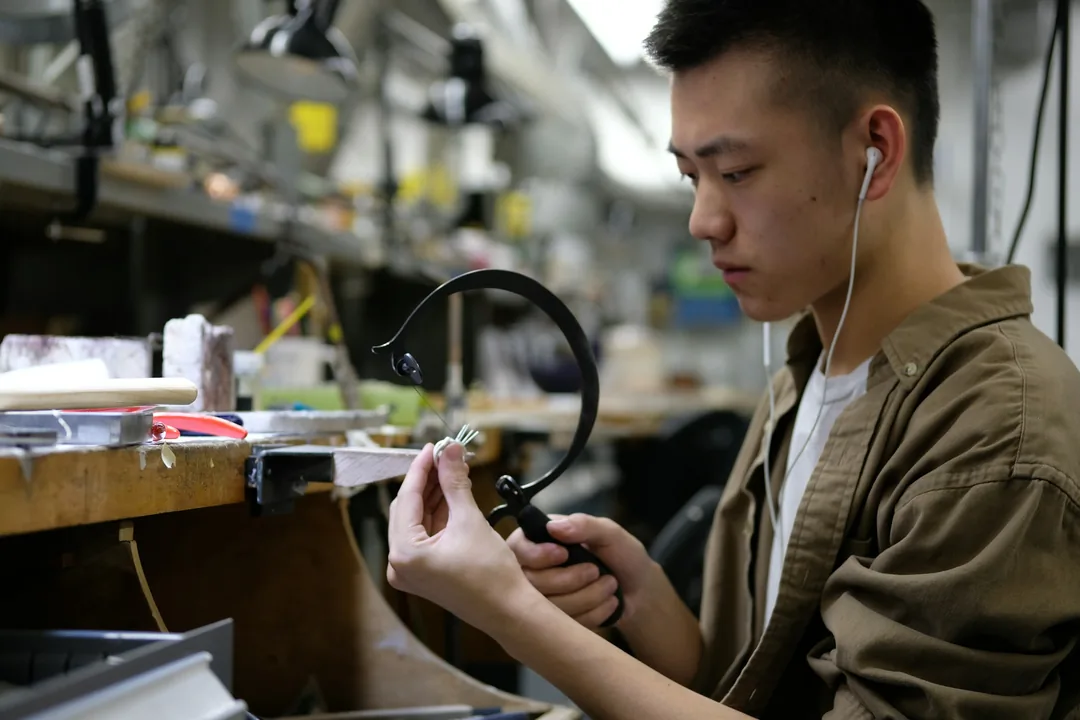
Los metales del banco: plata, latón, cobre y sus aleaciones
La plata fina, de ley 999, es demasiado blanda para casi cualquier pieza que vaya a usarse a diario: se raya, se deforma y pierde la arista con facilidad. Por eso el material habitual es la plata de ley 925, con un 7,5 % de cobre añadido, que funde en torno a los 893 °C y gana dureza a medida que se la trabaja en frío. Ese mismo cobre es el responsable del velo grisáceo que aparece bajo la superficie cuando la pieza se calienta varias veces, la llamada capa de fuego, y que hay que prever antes de llegar al pulido.
El cobre puro es un material excelente para aprender: barato, muy dúctil, con un punto de fusión alto (1085 °C) que perdona errores de soplete, aunque se oscurece rápido al contacto con el aire y con la piel. El latón, aleación de cobre y zinc, se comporta de forma distinta según la proporción: es más rígido, corta y lima con un tacto seco y funde en un intervalo, no en un punto, aproximadamente entre 900 y 940 °C. Al calentarlo conviene recordar que el zinc se volatiliza antes que el cobre, lo que obliga a trabajar con buena extracción.
Elegir el metal no es solo una cuestión de color. Cambia el tamaño de hoja de segueta que aguanta el corte, el grado de lima que deja mejor superficie, el tiempo de recocido y el tipo de soldadura que se puede emplear sin arriesgar la pieza. Conviene decidirlo al principio, no cuando el proyecto ya está a medias.
Serrar con segueta: el corte que condiciona todo lo demás
Una hoja de segueta se monta con los dientes hacia abajo y hacia el mango, y se tensa hasta que al pulsarla suena un tono agudo y claro. La elección del número depende del espesor: la regla práctica es que al menos dos o tres dientes estén siempre en contacto con el canto del metal. Hojas finas, del 4/0 al 8/0, para chapa delgada y curvas cerradas; hojas del 1 al 4 para plancha gruesa o tubo.
El corte se hace con el brazo, en movimiento vertical y sin empujar la hoja contra el trazo: la segueta avanza porque corta, no porque se la fuerce. El metal descansa sobre la clavija en V, con la zona de corte apoyada a ambos lados de la ranura, y la mano libre lo va girando para que la hoja siga la línea sin torcerse. Encerar la hoja con cera de abeja reduce el calentamiento y el atasco en cortes largos.
Cuando el corte es limpio, el limado posterior es un ajuste; cuando es irregular, se convierte en una reconstrucción. Serrar por fuera del trazo y dejar una décima de margen suele ahorrar más tiempo que intentar cortar exactamente por la línea.
Comprobaciones antes de empezar un corte
- El trazo está marcado con punta de acero o rotulador fino sobre la superficie desengrasada.
- La hoja está tensa y orientada con los dientes hacia el mango.
- El número de hoja corresponde al espesor de la plancha.
- La pieza se apoya en la clavija con la zona de corte lo más cerca posible del apoyo.
- Para calados interiores, el taladro de entrada ya está hecho dentro de la zona que se va a retirar.
Limar y afinar: de la marca de sierra a la superficie preparada
Las limas se clasifican por corte, del más basto al más fino, y por forma: plana, media caña, triangular, redonda o de canto de cuchillo. La lima solo corta en el empuje; en el retorno hay que aliviar la presión, porque arrastrarla hacia atrás desgasta los dientes sin retirar material. Trabajar con el cuerpo estable y la pieza bien sujeta importa más que la fuerza aplicada.
El principio que ordena toda esta fase es sencillo: cada grado debe eliminar por completo las marcas del anterior. Si se pasa al papel de lija con rayas de lima gruesa todavía visibles, esas rayas seguirán ahí después del pulido, solo que brillantes. Una progresión razonable va de la lima de corte medio a la fina, y de ahí a lija de 400, 600 y 1000, cambiando la dirección del trazo en cada paso para ver con claridad cuándo el anterior ha desaparecido.
Con metales blandos la lima se embota enseguida. Frotar tiza sobre los dientes antes de empezar y limpiarla después con carda mantiene el corte vivo durante mucho más tiempo. Las limas de aguja, más delicadas, conviene guardarlas separadas para que no se golpeen entre sí.
Recocido y conformado: devolver docilidad al metal
Martillar, doblar o estirar un metal lo endurece: los granos internos se deforman y el material acumula acritud hasta volverse quebradizo. El recocido deshace ese estado. En la plata de ley se calienta la pieza de forma uniforme hasta un rojo oscuro apenas perceptible —por eso conviene trabajar en penumbra— y se mantiene unos segundos antes de dejarla enfriar. Pasarse de temperatura es un riesgo real: entre el rojo de recocido y el punto de fusión hay menos margen del que parece.
Tras el calentamiento, la pieza sale cubierta de óxidos y restos de fundente. El decapado en una solución ácida templada, habitualmente sulfato ácido de sodio o una disolución de ácido cítrico, los retira sin abrasión. Un detalle que ahorra disgustos: no introducir pinzas ni alambres de acero en el decapado, porque provocan una reacción que deposita una fina película de cobre sobre toda la plata que haya en el recipiente.
Ya recocido, el metal admite conformado. El aro se redondea sobre el mandril con maza de nailon o cuero, que no marca la superficie; las curvas cerradas se trabajan sobre el tas o dentro de un cepo de madera; la chapa se ahueca con embutidores. Si el metal empieza a resistirse o suena seco al golpe, ha vuelto a endurecerse y toca recocer otra vez antes de insistir.
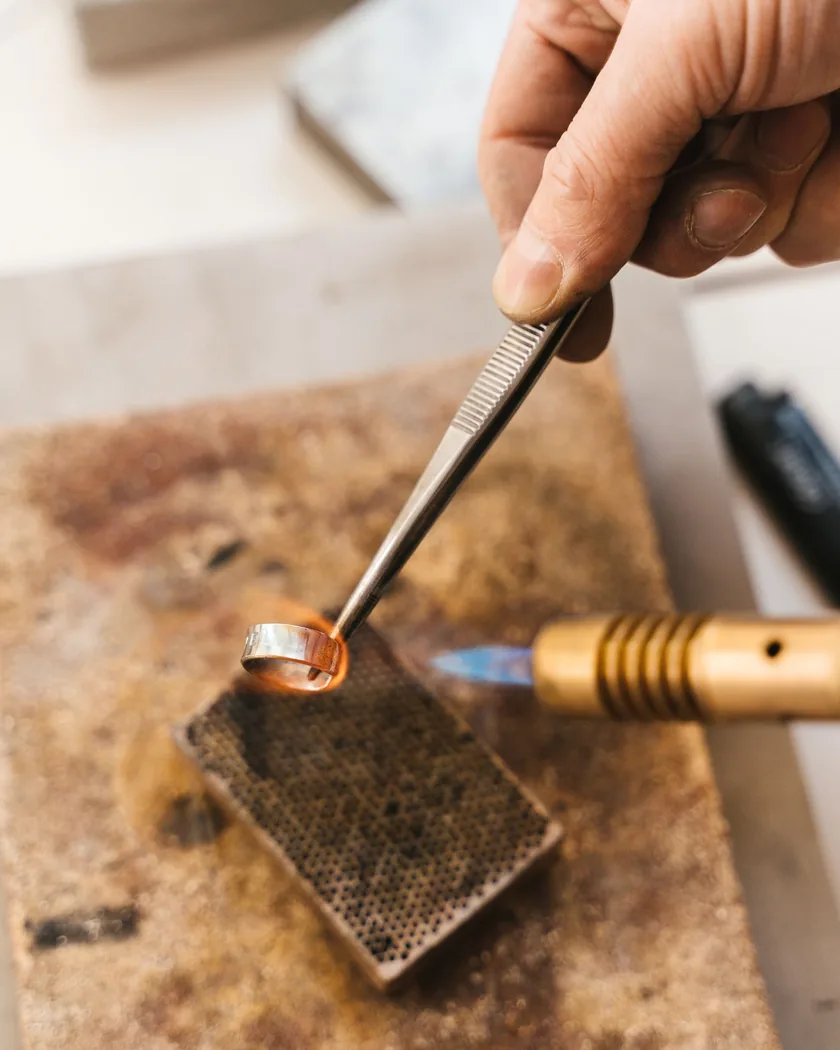
Soldadura con soplete y el papel del fundente
La soldadura de plata se comercializa en varios puntos de fusión —fuerte, media y fácil— y esa escala es la que permite montar piezas con varias uniones. Se empieza siempre por la soldadura de punto más alto y se desciende en las uniones siguientes, de modo que cada operación no vuelva a abrir la anterior. Anotar qué grado se ha usado en cada paso evita sorpresas en montajes complejos.
La unión debe estar hecha antes de encender el soplete. La soldadura fluye por capilaridad hacia una junta a tope, con las superficies limpias y en contacto; no rellena huecos ni corrige un corte torcido. Un buen ajuste es la mitad del trabajo, y se comprueba a contraluz: si pasa la luz, pasará también el fallo.
El fundente cumple una función química concreta: disuelve los óxidos existentes y forma una barrera que impide que se generen otros nuevos mientras el metal se calienta. Sin él, la superficie se oxida antes de que la soldadura llegue a mojarla y el material se queda en bolita sobre la pieza. El bórax y los fundentes en pasta se aplican sobre la junta y algo más allá, y se dejan secar despacio para que no arrastren las piezas al burbujear.
Durante el calentamiento se trabaja sobre toda la pieza, no sobre el punto de unión: la soldadura corre hacia la zona más caliente, así que la llama se usa para dirigirla. En cuanto fluye, se retira el calor. Después, decapado, aclarado y revisión de la junta antes de seguir limando.
Señales de que una unión va a fallar
- Se ve luz entre las dos piezas antes de calentar.
- La superficie está grasa por el contacto con los dedos o con restos de cera.
- El fundente se ha secado formando costra y ha desplazado la pieza.
- Solo se calienta la zona de la junta y el resto de la pieza absorbe el calor.
- Se ha empezado por la soldadura fácil y quedan uniones por hacer.
Engaste: garras, bisel, grano y carril
El engaste en bisel rodea la piedra con una pared fina de metal que se abate sobre ella con empujador y bruñidor, trabajando por puntos opuestos para que no se arrugue. Es la solución natural para cabujones y para piedras de contorno irregular. El engaste de garras deja pasar más luz y se emplea con piedras facetadas: las uñas se tallan con una muesca interior que recibe el filetín, y se cierran también por pares enfrentados.
El engaste al grano se hace con buril: se levanta una pequeña porción de metal junto a la piedra y se remata en forma de perla, una técnica que exige buriles bien afilados y una sujeción firme. En el engaste en carril, la piedra queda alojada entre dos paredes paralelas con una ranura continua; el reto está en que esa ranura tenga la misma profundidad en todo el recorrido.
Sea cual sea el sistema, el asiento decide el resultado: nivelado, a la profundidad justa y con la piedra apoyada en toda la corona, sin holgura que le permita moverse. Conviene además comprobar qué piedra se va a engastar antes de acercar cualquier fuente de calor. El ópalo, la turquesa, el ámbar o las piedras tratadas no admiten soplete ni baños agresivos, de manera que todas las soldaduras deben quedar resueltas antes de colocarlas.
Pulido y matizado: decidir el acabado antes de empezarlo
El pulido no añade nada: quita. Es la última consecuencia de todo el trabajo anterior, y por eso la secuencia abrasiva no admite saltos. Con la superficie ya afinada, las pastas hacen el resto: primero una pasta de corte sobre cepillo o disco de fieltro, después una pasta fina de acabado sobre un disco distinto, sin mezclar nunca ambas en el mismo cepillo. Entre una y otra, la pieza se lava con agua caliente y jabón para arrastrar los restos.
El riesgo del motor de pulir es que redondea. Una arista trabajada durante media hora puede perderse en dos segundos de presión mal repartida, y los ángulos interiores tienden a llenarse de pasta en vez de limpiarse. Trabajar con presión ligera, mover la pieza continuamente y revisar contra la luz cada poco tiempo es la única forma de conservar la definición del diseño.
El matizado es una decisión de proyecto, no un remedio. Una superficie satinada con lija fina en una sola dirección, un mate uniforme con cepillo de latón y agua jabonosa, o la textura fina y homogénea del chorro de microesferas producen tres resultados distintos, y cada uno envejece de manera diferente con el uso. Combinar brillo en unas zonas y mate en otras funciona bien si el contraste se planifica desde el principio: enmascarar o reservar un área después es mucho más laborioso.
Medida y proporción del anillo
En España la talla de un anillo corresponde al perímetro interior en milímetros menos cuarenta: un perímetro de 52 mm equivale a una talla 12. De ahí se obtiene el diámetro interior dividiendo el perímetro entre pi, un dato imprescindible para trabajar con mandril graduado y para comprobar la pieza durante el montaje.
Para cortar la tira de metal no sirve el perímetro interior, sino el de la fibra media: la longitud necesaria es aproximadamente pi multiplicado por la suma del diámetro interior y el espesor de la plancha. Con chapa de un milímetro la diferencia ya son más de tres milímetros de tira, suficiente para que el aro salga de medida. Cuando el metal es grueso, medir mal este dato es el error más frecuente.
La anchura del aro cambia la sensación de ajuste. Un anillo de ocho o diez milímetros de ancho pasa por el nudillo con más dificultad que uno de dos, así que en piezas anchas suele subirse media talla o una entera, y rebajar el canto interior con una ligera curvatura mejora mucho la comodidad. Conviene además medir el dedo a temperatura normal y no a primera hora ni tras un esfuerzo: la variación a lo largo del día es real y puede equivaler a media talla.
Datos que conviene anotar antes de cortar
- Talla solicitada y perímetro interior correspondiente en milímetros.
- Espesor de la plancha y anchura prevista del aro.
- Longitud de tira calculada sobre la fibra media.
- Corrección aplicada si el aro es ancho o de sección muy gruesa.
- Margen para limar la junta antes de soldar.
Seguridad en el puesto de trabajo
Un taller de joyería concentra en pocos metros cuadrados llama abierta, ácidos templados, polvo metálico y una máquina que gira a alta velocidad. Ninguno de esos elementos es peligroso por sí solo si el puesto está bien planteado, pero todos lo son cuando se acumulan sin ventilación ni orden. La extracción localizada sobre la zona de soldadura y sobre el decapado es la medida que más diferencia marca, sobre todo al calentar latón, cuyo zinc se volatiliza.
El motor de pulir merece una mención aparte, porque es donde ocurren la mayoría de los accidentes de taller. Nunca se trabaja con guantes ni con mangas sueltas, el pelo largo va recogido y las piezas pequeñas se sujetan de forma que, si salen despedidas, no lo hagan hacia el cuerpo. Las gafas de protección son obligatorias tanto al pulir como al serrar o taladrar.
Rutina mínima de seguridad
- Superficie refractaria bajo la zona de soldadura y nada inflamable a su alrededor.
- Cierre de la botella de gas al terminar, no solo del soplete.
- Al preparar disoluciones, añadir siempre el producto al agua y nunca al revés.
- Recipientes de decapado tapados, etiquetados y fuera de la zona de paso.
- Extracción o ventilación cruzada encendida antes de calentar cualquier pieza.
- Nada de comer ni beber en el banco: las pastas de pulir y el polvo metálico acaban en las manos.
- Quemaduras leves bajo agua fría abundante y sin aplicar nada sobre la piel.
El banco del joyero: orden y mantenimiento
El banco tradicional está pensado para trabajar a la altura del pecho, con la clavija en V a la altura de los ojos y una piel o cajón recogedor debajo que recupera las limaduras. Ese detalle no es solo limpieza: las limaduras de plata se separan por metal, se guardan en recipientes distintos y conservan valor, mientras que mezcladas con latón o cobre dejan de servir para refundir.
La iluminación debería llegar desde el lado contrario a la mano dominante para que la propia mano no proyecte sombra sobre el punto de trabajo. Las herramientas de corte se guardan separadas de las de golpe, porque un buril o una lima que se golpean entre sí pierden el filo antes que por el uso. Los martillos y el tas necesitan mantener la superficie pulida y sin mellas: cualquier marca en el tas se transfiere al metal en el primer golpe.
El mantenimiento periódico ocupa poco tiempo y evita problemas: filtrar o renovar el decapado cuando se satura, limpiar los cepillos de pulir antes de que la pasta se endurezca, revisar la tensión de la segueta y vaciar el recogedor. Un banco ordenado no es una cuestión estética, es lo que permite encontrar la herramienta adecuada mientras la pieza todavía está caliente.
Contenidos publicados en Perveste
El sitio reúne material escrito sobre el trabajo del metal en joyería, organizado por fases del proceso en lugar de por proyectos concretos. Lo que se publica son textos explicativos, secuencias de trabajo, criterios para elegir herramientas y materiales, listas de comprobación y aclaraciones sobre términos de taller que suelen usarse de forma ambigua.
Todo el contenido es de lectura libre y se muestra igual para cualquier visitante. No hay registro, ni suscripción, ni material reservado. Los textos se revisan y amplían cuando la explicación puede ser más clara o cuando conviene añadir un matiz que se había quedado fuera.
- Propiedades prácticas de la plata de ley, el cobre y el latón en el trabajo de banco.
- Secuencias completas: del trazado al corte, del limado al acabado.
- Explicación de procesos térmicos: recocido, decapado y soldadura.
- Sistemas de engaste y las decisiones previas que condicionan cada uno.
- Cálculo de medidas y proporciones en anillos.
- Organización, mantenimiento y seguridad del puesto de trabajo.
Contacto
Perveste se mantiene como un proyecto informativo independiente. Si detectas un error, una imprecisión técnica o quieres proponer un tema relacionado con el trabajo del metal en joyería, la vía de contacto es el correo electrónico. No hay formularios en el sitio ni ningún otro canal asociado al proyecto.
Perveste
[email protected]